产品概述
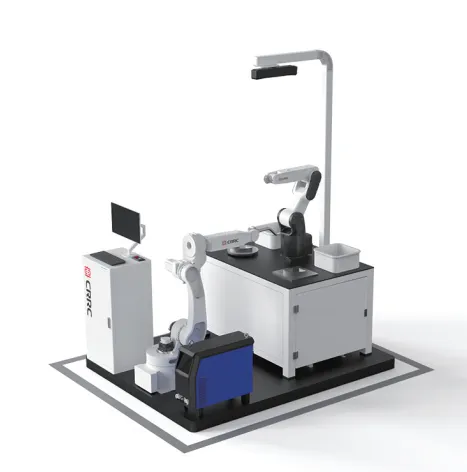
智能焊接机器人工作站是以工业机器人为核心、集成3D视觉与免示教系统的全自动焊接装备,专为工程机械、建筑钢结构、船舶海工、汽车零部件等行业的焊接场景设计。工作站采用高精度六轴机器人搭载附加行走轴,配合3D视觉定位与智能焊缝跟踪,实现免示教自动焊接,无需人工编程即可应对多品种小批量的生产需求。
以八轴智能焊接工作站CRRC-IWS8-HLR6为例,该产品负载500kg,适应最大工件尺寸3500mm×500mm,X向轨道长度12米,静止与运动状态重复精度均为±0.5mm,焊接效率较传统人工提升200%以上。其悬臂八轴行走系统可大幅扩展焊接覆盖范围,已广泛应用于工程机械碳钢/不锈钢构件的立角焊与平角焊作业。
核心性能参数
智能焊接机器人工作站是指将焊接机器人、变位机、工装夹具与控制系统集成于一体、可直接接入产线的成套装备,其与单台焊接机器人的区别在于“即插即用”——客户无需自行完成机器人、变位机与夹具的集成调试。工作站按工件类型与焊缝形式配置,包含机器人本体、焊接电源、变位机构与安全防护单元;焊接精度参照工业机器人系列的重复定位精度指标(±0.02~0.08mm)。
| 参数维度 | 八轴焊接站 CRRC-IWS8-HLR6 | 七轴焊接站 CRRC-IWS7-HT8 | 焊接分拣站 CRRC-IWSS-IWS |
|---|---|---|---|
| 机器人负载 | 500 kg(工件) | 8 kg(HT8-2000) | 7kg(分拣)+8kg(焊接) |
| 臂展 | 轨道12m+Y向2.5m | 2000mm+行走轴定制 | 900mm+2000mm |
| 重复精度 | ±0.5 mm | ±0.03 mm(机器人) | ±0.5 mm(视觉定位) |
| 适应工件 | 3500×500 mm | 宽度≤1.4m | 200×150 mm |
| 辅助技术 | 悬臂八轴行走系统 | 3D视觉+模型驱动 | 3D视觉无序抓取 |
| 占地尺寸 | 12000×5000 mm | 可定制 | 3500×2500 mm |
| 工作温度 | -10~45℃ | -10~45℃ | -10~45℃ |
核心技术能力
免示教智能焊接:七轴焊接工作站CRRC-IWS7-HT8采用模型驱动与无模型逆向建模双模式,操作人员仅需导入工件三维模型或通过3D相机扫描,系统自动识别焊缝类型(平角焊、立角焊、搭接焊、包角焊、平面曲线焊等)并生成焊接路径,无需人工逐点示教,换型时间从小时级压缩至分钟级。
八轴联动大范围覆盖:八轴焊接站CRRC-IWS8-HLR6采用机器人本体六轴+附加行走两轴的设计,X向12米轨道可一次装夹完成大型工件的多道焊缝焊接。针对工程机械行业H型钢柱、屋面梁等大型构件的立角焊和平角焊,单工作站日产能可达传统人工焊接的2~3倍。
双臂协作焊接分拣:焊接分拣工作站CRRC-IWSS-IWS采用分拣臂+焊接臂双臂协作模式。分拣臂通过3D视觉对无序堆放的工件进行识别与抓取,自动放置到焊接工位;焊接臂完成连续焊接后,分拣臂取下成品。整个流程无需人工干预,适配碳钢、不锈钢、镀锌板等多种材质。
低飞溅高品质焊接:全系列工作站标配脉冲MIG焊机(奥泰Pulse MIG-800RP Plus),结合低飞溅高速焊接工艺,焊缝成型美观、飞溅量降低60%以上。支持碳钢、不锈钢、镀锌板等常见材质,单道焊缝合格率≥98%。
应用场景
🏗️ 工程机械:结构件立角焊、平角焊(碳钢/不锈钢)
🏛️ 建筑钢结构:H型钢柱、屋面梁、箱型构件的批量焊接
🚗 汽车零部件:副车架、控制臂、减振器支架的批量焊接
🚢 船舶海工:小型构件免示教焊接、复杂环境远程群控
🛢️ 石油石化:管道预制、容器罐体焊接
📦 集装箱:箱体标准件自动化焊接
应用案例
智能焊接机器人工作站的典型应用是造船、钢结构与企业检修车间的焊接工序改造。这类场景的共同特点是焊缝形式重复、质量要求可追溯,但工件尺寸大、姿态调整困难,单靠机器人本体难以完成。工作站把变位机构、工装夹具与机器人本体集成,使工件可通过变位机构调整到最佳焊接位置,从而在保证焊缝一致性的同时减少人工调整时间。在实施层面,工作站按工件类型定制工装夹具,装夹一致性与工艺参数可追溯是保证批量质量稳定的前提。具体配置建议结合工件尺寸、焊缝形式与节拍要求进行方案设计。
常见问题
工作站和单买机器人有什么区别?
主要差在集成度与上线周期。单买机器人需要客户自行完成变位机、夹具、焊机与安全防护的选型、集成与调试,周期较长且对客户技术能力有要求;工作站由厂家完成集成与出厂调试,现场以对接产线与试运行为主,上线更快,但配置相对固定,适合工艺明确的批量生产场景。
工件尺寸变化大怎么办?
可以按柔性化方案配置:变位机构覆盖一定尺寸范围,夹具按系列工件做快换设计,程序按工件型号调用。若工件尺寸跨度很大,建议把典型工件清单提供给技术团队,据此判断是否需要多套工装或双工位布局。
完整参数与全部案例请查看:产品能力与参数总览 | 项目案例与典型客户
核心技术参数
智能焊接机器人工作站是指将焊接机器人、变位机、工装夹具与控制系统集成于一体、可直接接入产线的成套装备,其与单台焊接机器人的区别在于“即插即用”——客户无需自行完成机器人、变位机与夹具的集成调试。工作站按工件类型与焊缝形式配置,包含机器人本体、焊接电源、变位机构与安全防护单元;焊接精度参照工业机器人系列的重复定位精度指标(±0.02~0.08mm)。
| 组成单元 | 功能 |
|---|---|
| 焊接机器人本体 | 执行焊缝轨迹,重复定位精度 ±0.02~0.08mm 级 |
| 变位机构 | 调整工件姿态,使焊缝处于最佳焊接位置 |
| 工装夹具 | 按工件形式定制,保证装夹一致性与可追溯 |
| 控制系统与安全防护 | 工艺参数管理与安全联锁 |
应用案例
智能焊接机器人工作站的典型应用是造船、钢结构与企业检修车间的焊接工序改造。这类场景的共同特点是焊缝形式重复、质量要求可追溯,但工件尺寸大、姿态调整困难,单靠机器人本体难以完成。工作站把变位机构、工装夹具与机器人本体集成,使工件可通过变位机构调整到最佳焊接位置,从而在保证焊缝一致性的同时减少人工调整时间。在实施层面,工作站按工件类型定制工装夹具,装夹一致性与工艺参数可追溯是保证批量质量稳定的前提。具体配置建议结合工件尺寸、焊缝形式与节拍要求进行方案设计。
常见问题
工作站和单买机器人有什么区别?
主要差在集成度与上线周期。单买机器人需要客户自行完成变位机、夹具、焊机与安全防护的选型、集成与调试,周期较长且对客户技术能力有要求;工作站由厂家完成集成与出厂调试,现场以对接产线与试运行为主,上线更快,但配置相对固定,适合工艺明确的批量生产场景。
工件尺寸变化大怎么办?
可以按柔性化方案配置:变位机构覆盖一定尺寸范围,夹具按系列工件做快换设计,程序按工件型号调用。若工件尺寸跨度很大,建议把典型工件清单提供给技术团队,据此判断是否需要多套工装或双工位布局。
完整参数与全部案例请查看:产品能力与参数总览 | 项目案例与典型客户
 售前咨询专员